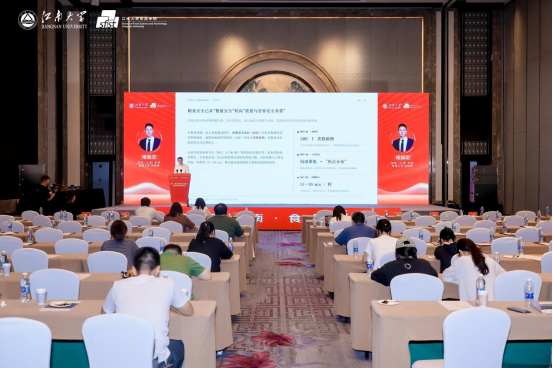
【中国食品报网10月27日】制造业由大到强的跃升,正在为食品产业现代化夯实底座。在2026未来食品产业大会同期举办的第十一届江南食品产业论坛“食品检测与智造装备”主题论坛上,与会专家表示,依托无损检测、脉冲电场、AI视觉与荧光成像等技术,食品原料、加工装备、质量检测和生产管理环节正加快数字化重构。面向未来,食品行业的智能化转型既要攻关绿色加工、智能检测等硬核技术装备,也要补齐生产管理、供应链协同的数字化能力,推动食品智造从单点突破转向全链条升级。
智造筑基:数字化重构食品生产底层逻辑
智能制造是驱动食品产业转型升级的核心引擎,而原料、工艺、装备全链条的信息数字化,正是实现食品智能制造的重要前置基础。江苏大学李志华教授表示,依托声、光、电、磁、力等传感信息获取、处理、控制的无损检测技术体系,可以实现原料数字化、过程数字化、装备数字化三层变革,在不损伤检测对象的情况下,实现食品品质、安全信息的全面感知。在原料数字化层面,计算机视觉、高光谱成像、CT扫描、仿生感官等一大批技术走出实验室,实现对食品原料表观特征与内在品质的双重量化表征;加工过程数字化,把传统依赖老师傅经验的工艺,转化为可采集、可建模、可仿真的数学模型,服务白酒发酵、肉制品腌渍及中式烹饪等场景;装备数字化则将感知能力落地工业产线,形成“感知—分析—调控”的闭环智能控制,并在小麦制粉、油脂精炼、米面主食加工等领域产业化应用。
除了检测感知技术迭代,绿色非热加工装备也成为食品智能制造的重要分支。佛山大学学术委员会主任、副校长曾新安介绍,食品基质的化学组成具备独特的电学特性,在外加电压(或电场)作用下,基本化学组成的原子乃至电子和质子会发生强烈的极化效应,从而改变食品分子电偶极矩,对其结构特点、功能特性产生显著影响。“脉冲电场、等离子体等电磁技术可在气体介质中形成高能活性粒子,具有高活性,无残留的特点,可有效灭活微生物并维持果蔬品质。”曾新安表示。
过去,国内电磁加工装备长期被海外产品垄断。曾新安以脉冲电场装备国产化为例指出,国内首条脉冲电场液态食品灭菌-AP无菌包装生产线已在牛奶和果汁等产品上完成生产验证。其中,佛山水牛奶经脉冲电场处理后,热敏蛋白保留率显著提升;采用鲜冷榨结合脉冲电场瞬时杀菌工艺开发“PEF+”果汁系列产品,显著提高了维生素、多酚、风味物质等热敏成分的保留率。
在提取领域,脉冲电场装备的工业化应用同样取得突破。国内首条工业化脉冲电场提取生产线已建成,脉冲电场智能数控技术的关键参数可实现自适应调控,以适应不同物料、不同电导率的工业化生产需求。相关装备已在华诚生物、晨光生物等企业开展应用示范。
检测突围:构建全维度食品安全风险屏障
食品产业高质量发展,安全是底线,而科学高效的检测技术,是守住食品安全底线的重要技术抓手。与会专家表示,面对气候变化带来的新风险、食品加工场景复杂化的新挑战,食品检测正在从单点实验室检测,向着现场快速筛查、梯次防控、全流程在线监测的方向迭代,不断补齐粮食与食品风险防控短板。
受全球气候变化影响,温度、湿度环境改变加剧真菌在粮食上的繁殖产毒。联合国粮农组织数据显示,全球每年25%谷物遭受真菌毒素污染,2%丧失食用价值。江南大学副研究员孙嘉笛指出,行业同时面临多毒素污染、隐蔽型毒素难以检出等多重难题。孙嘉笛介绍,团队解析了温度、水分活度调控产毒真菌生长产毒的分子机理,并基于化学转化、生物转化预测、数据融合和文本挖掘规则,建立隐蔽型毒素预测数据库——MycotoxinDB数据库,专用于粮食中隐蔽型真菌毒素的筛查、鉴定与预测。
为破解真菌毒素行业“检不出、检不快、检不准”的瓶颈,团队还开发出荧光纳米材料、基因工程抗体等一系列新型检测技术,着力解决传统抗体批次不稳定、隐蔽毒素难识别等痛点。在工业化应用层面,孙嘉笛表示,团队创制了玉米加工废水的单细胞蛋白发酵技术,实现玉米淀粉副产物减毒增值,并已在全国多家粮油企业开展应用转化。
在粮食收储、加工和流通过程中,黄曲霉毒素B1具有极强的毒性和致癌性,且在籽粒间、部位间差异可达数百倍,小样本抽检极易漏检。迩言(上海)科技有限公司总经理褚毅宏分享了“AI视觉+荧光成像”检测的创新范式,提出以梯次检测体系适配收储环节大批量筛查需求。
褚毅宏指出,HPLC确证法、LC-MS/MS检测精度高,但仪器设备昂贵、检测周期长,需专业实验人员操作;ELISA胶体金快检仍依赖人工粉碎、提取、净化,单样耗时15—30分钟,均难以适配收储大批量筛查需求。针对这一痛点,褚毅宏介绍,团队基于365nm紫外光激发黄曲霉毒素B1特征荧光,实现籽粒轻压、逐粒双面全扫描,并依靠AI神经网络识别毒素特征荧光。“样品倒入设备一键启动,基层人员无需专业背景即可精准判读。”在此基础上,企业创新搭建“梯次检测”三级漏斗体系:先用AI视觉筛查剔除大部分明确阴性样本,再对可疑样本开展ELISA胶体金快检,最后仅对5%—10%临界样本开展HPLC定量检测。
在食品加工产线端,检测模式正从人工抽检向在线全检变革。日联科技集团副总裁王鹏涛直言:“食品安全监管正从事后抽检转向全过程风险管控。”他指出,传统人工目视检测效率低、漏检风险高,已难以适应全过程风险管控要求。
在这一背景下,王鹏涛提出,行业正在形成X射线、AI视觉、动态称重多源感知融合的技术路线。他进一步介绍,X射线检测可识别金属、玻璃、石子、骨头等多种异物,且不受铝箔复合包装干扰;搭配AI视觉、多光谱感知,可同步识别包装密封性缺陷、印刷瑕疵、内部内容物缺陷;动态称重系统则针对包装欠重超重问题,联动产线形成闭环,自动修正投料参数,减少原料损耗。
谈及食品检测的未来发展趋势,王鹏涛表示,食品检测正从“发现问题”升级为“预防问题”。在多维感知层面,行业正走向多种检测技术融合,打破单一检测手段的局限,全面覆盖各类异物与缺陷。其次,行业的核心驱动力正转向“AI智能决策”,依托深度学习、小样本学习等AI算法赋能,实现从传统“规则检测”向“智能识别”升级。最后,通过构建智能化的质量运营体系,行业将广泛应用SPC分析、趋势预测与工艺优化等方式,实现质量管理数字化。
链上升级:数智贯通生产管理全流程
食品智能制造不只是原料处理、加工装备、质量检测的技术升级,数字化转型同样渗透进工厂内部工艺管控、生产管理、供应链协同等软性环节。与会企业与高校专家认为,AI赋能食品产业,不能只看重硬件技术突破,更要将数字技术与精益管理理念深度融合,打通工厂内部单元、上下游供应链的数据孤岛,实现降本、增效、提质的综合价值。
食品工厂CIP清洗是保障生产卫生的关键工序。长期以来,国内多数工厂采用固定时间的经验式清洗模式,潜藏双重风险:清洗时间不足带来微生物安全隐患,过度清洗则造成水、蒸汽、化学清洗剂大量浪费,同时挤占有效生产时间。针对这一痛点,艺康(中国)投资有限公司食品饮料部高级研发经理季靓介绍,CIP IQ数字化平台可以实现清洗全流程数据记录,拆解各项资源消耗,识别清洗过程参数异常;升级的E智洗模块搭载电学指纹传感器,能同时感知离子型、非离子型、溶解态和悬浮态污垢,根据设备内部真实污垢负载动态判定清洗终点。
在江南大学智能制造学院教授宿磊看来,AI赋能食品企业精益生产与供应链管理,不是替代生产流程,而是让制造从“经验驱动”迈向“数据驱动”。他提出,上游环节可依托AI算法开展原料需求预测,完成供应商分级评估,优化采购计划;仓储端引入AI对生产节拍和库存状态实时监控与预测,保障连续流生产;物流环节依托物联网IoT采集温湿度数据,动态调整运输方案。“基于AI分析结果识别瓶颈和浪费点,再结合5S管理、价值流图(VSM)、看板等精益改善方法,形成数字化精益闭环管理。”宿磊强调。
如今,国内多家食品企业已经落地实践这套数字化管理思路。如燕京啤酒搭建车间级数字化生产管理平台,通过PI过程指标监控、KPI指标根因分析、分级检查与改善等流程,全面掌握工厂运行动态,制定最佳决策并及时控制,提高管理效率;天佑德青稞酒建设供应链控制塔,梳理企业各业务系统流程节点,通过设计预警机制,平台自动将异常信息及时推送辅助中心自主开发的“问题管理系统”,及时采取应对措施。实现问题从“事后发生管理”到“事前纠偏管理”。
本文来源:中国食品报网
原文链接:https://www.cnfood.cn/article?id=2115002788492709889